Máng Cáp Mạ Kẽm Nhúng Nóng: Cách Xử Lý Lớp Mạ Khi Bị Trầy, Cắt Hoặc Khoan Tại Công Trường
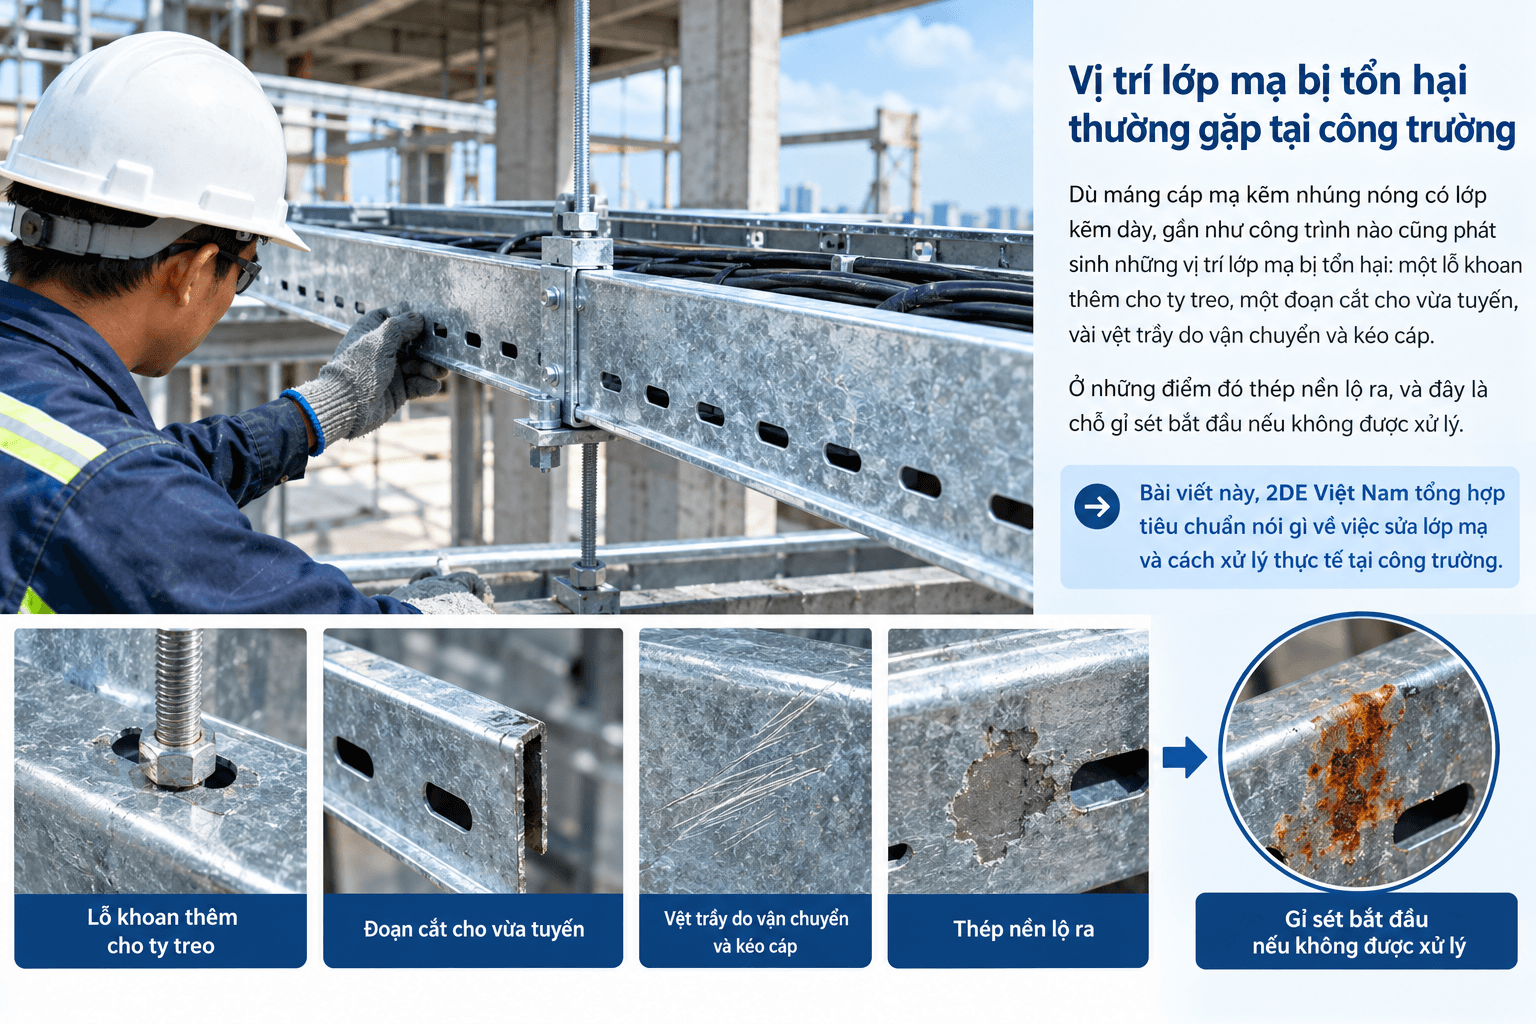
Dù máng cáp mạ kẽm nhúng nóng có lớp kẽm dày, gần như công trình nào cũng phát sinh những vị trí lớp mạ bị tổn hại: một lỗ khoan thêm cho ty treo, một đoạn cắt cho vừa tuyến, vài vệt trầy do vận chuyển và kéo cáp. Ở những điểm đó thép nền lộ ra, và đây là chỗ gỉ sét bắt đầu nếu không được xử lý. Bài viết này, 2DE Việt Nam tổng hợp tiêu chuẩn nói gì về việc sửa lớp mạ và cách xử lý thực tế tại công trường.
Nếu bạn cần tìm hiểu đặc tính và giá của loại máng cáp này, xem: Máng Cáp Mạ Kẽm Nhúng Nóng. Nếu cần kiểm tra lớp mạ khi nhận hàng, xem: Cách Kiểm Tra Chất Lượng Lớp Mạ Khi Nhận Hàng.
Tiêu chuẩn nói gì về phủ sửa chữa?
Việc sửa chữa lớp phủ kẽm nhúng nóng được quy định trong TCVN 5408:2007 (tương đương hoàn toàn ISO 1461:1999), mục "Phủ sửa chữa". Những điểm chính:
- Phương pháp sửa chữa: phun kẽm (ISO 2063 là thích hợp) hoặc sơn kẽm thích hợp, ngoài ra có thể dùng que hợp kim kẽm.
- Chiều dày lớp sửa chữa: chiều dày lớp phủ trên diện tích sửa chữa phải lớn hơn yêu cầu chiều dày lớp phủ cục bộ tương ứng (Bảng 2 hoặc 3 của tiêu chuẩn) thêm 30 µm, trừ khi hai bên có thỏa thuận khác. Ví dụ, với máng cáp thuộc nhóm thép từ 1,5mm đến dưới 3mm có ngưỡng cục bộ 45 µm, lớp phủ ở vùng sửa chữa cần vượt mức 75 µm. Các con số cần được đối chiếu với bản tiêu chuẩn gốc trước khi đưa vào hồ sơ kỹ thuật.
- Thông tin cho bên mua: bên mua cần được thông báo về phương pháp và vật liệu dự định dùng để sửa chữa các diện tích chưa phủ hoặc bị hỏng.
- Sửa chữa tại chỗ: tiêu chuẩn nêu rằng kỹ thuật tương tự cũng được dùng để sửa chữa tại chỗ các diện tích bị hư hỏng.
Một lưu ý để tránh hiểu nhầm: các giới hạn về diện tích không phủ cần sửa (tổng không quá 0,5% tổng diện tích bề mặt của một thành phần, mỗi vùng không quá 10 cm²) là quy định dành cho nhà sản xuất mạ, áp dụng với các vùng không được phủ phát sinh trong quá trình mạ tại xưởng. Đây không phải ngưỡng cho phép của hư hỏng phát sinh tại công trường.
Ngoài ra, phạm vi của TCVN 5408:2007 không áp dụng cho tấm và dây mạ kẽm nhúng nóng liên tục. Vì vậy các yêu cầu trong tiêu chuẩn này, kể cả phần phủ sửa chữa, được xây dựng cho sản phẩm thép đã gia công rồi mới nhúng kẽm, không phải cho tôn cuộn mạ sẵn. Xem vì sao điều này quan trọng tại: Mạ Kẽm Nhúng Nóng Trước Hay Sau Gia Công?.
Ba tình huống thường gặp tại công trường
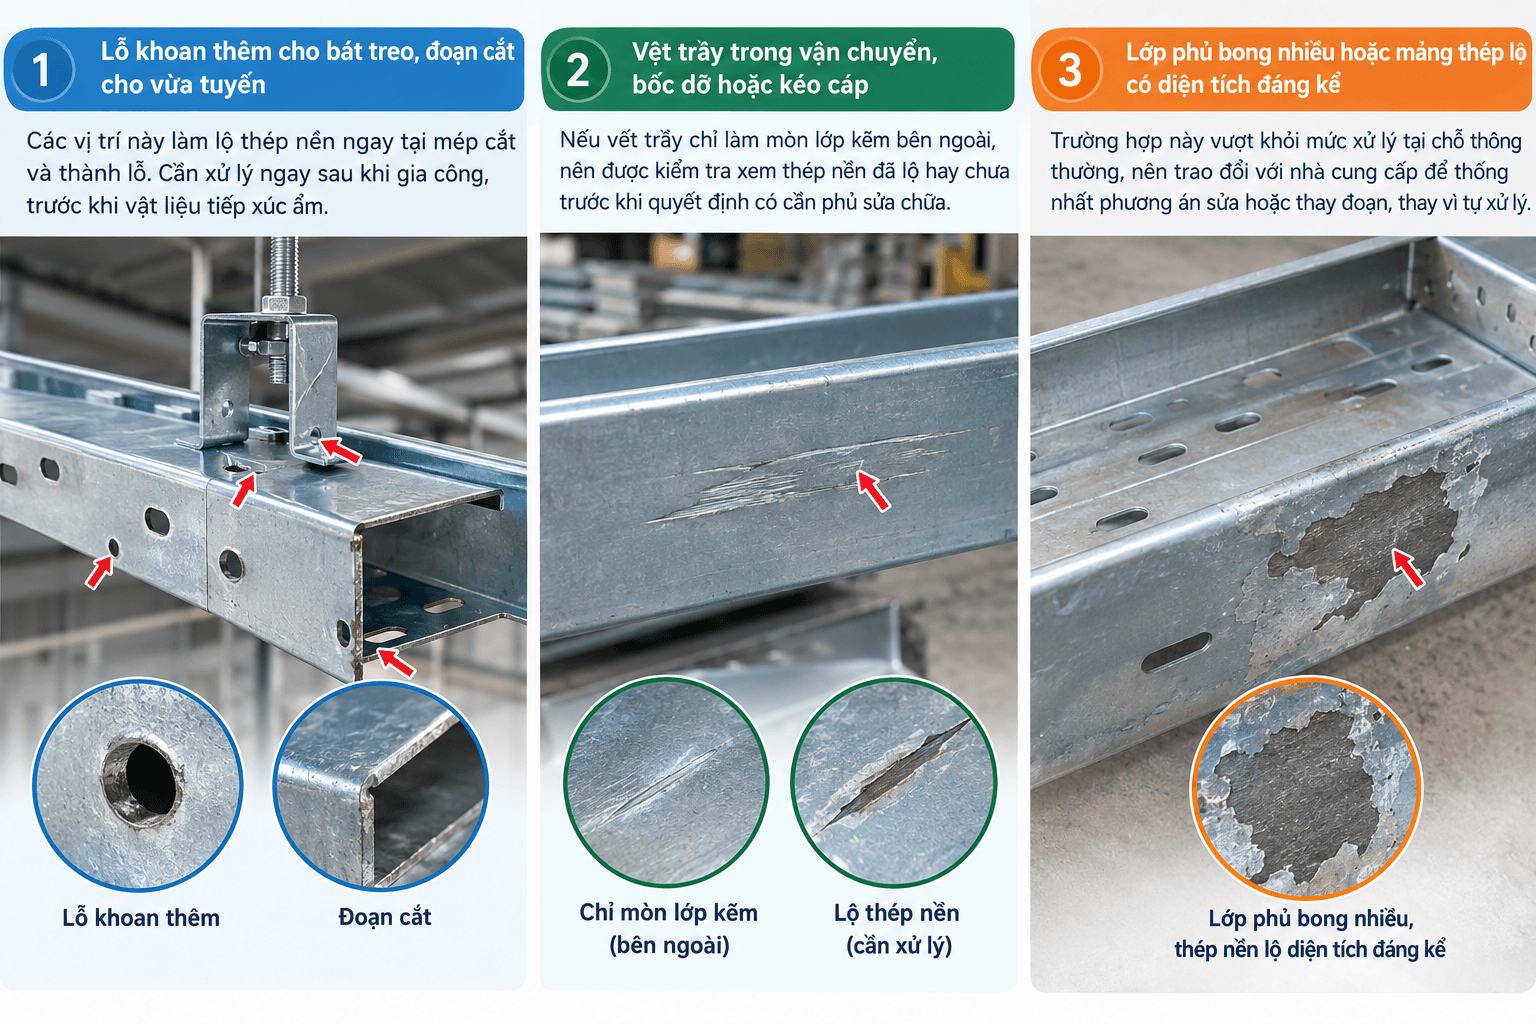
1. Khoan hoặc cắt bổ sung
Lỗ khoan thêm cho bát treo, đoạn cắt cho vừa tuyến, các vị trí này làm lộ thép nền ngay tại mép cắt và thành lỗ. Cần xử lý ngay sau khi gia công, trước khi vật liệu tiếp xúc ẩm.
2. Trầy xước nhỏ
Vệt trầy trong vận chuyển, bốc dỡ hoặc kéo cáp. Nếu vết trầy chỉ làm mòn lớp kẽm bên ngoài, nên được kiểm tra xem thép nền đã lộ hay chưa trước khi quyết định có cần phủ sửa chữa.
3. Hư hỏng diện rộng
Lớp phủ bong nhiều hoặc mảng thép lộ có diện tích đáng kể. Trường hợp này vượt khỏi mức xử lý tại chỗ thông thường, nên trao đổi với nhà cung cấp để thống nhất phương án sửa hoặc thay đoạn, thay vì tự xử lý.
Quy trình xử lý vị trí bị hư lớp mạ
- Hạn chế gia công tại công trường ngay từ đầu. Mỗi vị trí cắt, khoan tại hiện trường đều tạo thêm một điểm cần sửa. Rà bản vẽ để đặt hàng đúng quy cách và đủ phụ kiện giúp giảm đáng kể số điểm cần xử lý.
- Làm sạch bề mặt trước khi phủ. Loại bỏ dầu, bụi, xỉ và gỉ khỏi vùng cần sửa để lớp phủ bám tốt.
- Chọn phương pháp phủ phù hợp. Với diện tích nhỏ tại công trường, sơn giàu kẽm thường là cách thực tế; phun kẽm cần thiết bị chuyên dụng và thường do đơn vị chuyên môn thực hiện. Cần thống nhất phương pháp và vật liệu với nhà cung cấp theo đúng tinh thần của tiêu chuẩn.
- Phủ đủ chiều dày. Lớp sửa chữa cần đạt chiều dày theo yêu cầu đã thống nhất, không phủ một lớp mỏng cho có.
- Kiểm tra sau khi sửa. Chiều dày lớp phủ có thể đo bằng máy đo từ tính theo TCVN 5878:2007 (ISO 2178:1982) – Lớp phủ không từ trên chất nền từ, đo chiều dày. Khi chọn điểm đo cần lưu ý tiêu chuẩn yêu cầu không đo trên mặt cắt hoặc phạm vi nhỏ hơn 10mm từ mép, mặt cắt dùng khí hoặc góc, nên ở các vị trí sát mép cần thống nhất trước cách kiểm tra.
- Ghi nhận trong hồ sơ. Lưu lại các vị trí đã sửa và phương pháp, vật liệu đã dùng để phục vụ nghiệm thu.
Những điều nên tránh
- Bỏ qua vị trí cắt, khoan vì cho rằng lớp mạ xung quanh đủ bảo vệ
- Dùng sơn thông thường thay cho sơn giàu kẽm hoặc phun kẽm: đây không phải một trong các phương pháp sửa chữa mà tiêu chuẩn nêu
- Tự cắt, uốn máng tại công trường thay vì dùng phụ kiện chuyên dụng cho các điểm chuyển hướng
Giảm số điểm cần sửa bằng cách đặt hàng đúng ngay từ đầu
Phần lớn các điểm phải cắt, khoan tại công trường xuất phát từ việc thiếu phụ kiện hoặc sai quy cách. Với máng cáp mạ kẽm nhúng nóng, 2DE gia công cơ khí hoàn chỉnh rồi mới nhúng kẽm, nên các điểm cắt, đột lỗ và mối hàn theo bản vẽ đã được phủ kẽm trong cùng một lần nhúng. Khi có bản vẽ mặt bằng, 2DE hỗ trợ bóc tách đủ thân máng và phụ kiện để công trường hạn chế gia công bổ sung. Xem thêm: Báo Giá Máng Cáp Mạ Kẽm Nhúng Nóng: Cách Tính Dự Toán, Nối Máng Cáp, Tăng Giảm Máng Cáp.
Xem đầy đủ năng lực sản xuất và hình ảnh nhà xưởng thực tế tại: Nhà Máy Sản Xuất Thang Cáp – Máng Cáp 2DE.
Checklist xử lý lớp mạ tại công trường
☐ Rà bản vẽ, đặt đủ phụ kiện để hạn chế cắt, khoan tại hiện trường
☐ Xác định các vị trí đã cắt, khoan hoặc bị trầy lộ thép nền
☐ Làm sạch bề mặt vùng cần sửa
☐ Thống nhất với nhà cung cấp phương pháp và vật liệu sửa chữa
☐ Phủ sửa chữa đủ chiều dày theo yêu cầu
☐ Đo kiểm tra chiều dày sau khi sửa khi dự án yêu cầu
☐ Ghi nhận vị trí, phương pháp và vật liệu sửa chữa vào hồ sơ
Câu hỏi thường gặp về sửa lớp mạ kẽm nhúng nóng
1. Khoan một lỗ nhỏ trên máng cáp mạ kẽm nhúng nóng có cần xử lý không? Có. Thành lỗ khoan làm lộ thép nền, nên cần phủ sửa chữa để tránh điểm gỉ khởi phát, nhất là trong môi trường ẩm hoặc ngoài trời.
2. Giới hạn 0,5% và 10 cm² trong tiêu chuẩn có áp dụng cho sửa chữa tại công trường không? Không. Hai giới hạn này quy định cho nhà sản xuất mạ đối với các vùng không được phủ phát sinh trong quá trình mạ. Với hư hỏng phát sinh sau đó, tiêu chuẩn cho biết dùng kỹ thuật tương tự để sửa tại chỗ.
3. Có thể dùng sơn thông thường để sơn lên chỗ lộ thép không? Không nên. Các phương pháp tiêu chuẩn nêu gồm phun kẽm, sơn giàu kẽm và que hợp kim kẽm. Sơn thông thường không phải một trong số đó.
4. Lớp sửa chữa phải dày bao nhiêu? Theo tiêu chuẩn, lớn hơn yêu cầu chiều dày lớp phủ cục bộ tương ứng thêm 30 µm, trừ khi hai bên thỏa thuận khác. Cần đối chiếu bản tiêu chuẩn gốc khi lập hồ sơ.
5. Hư hỏng diện rộng nên xử lý thế nào? Nên trao đổi với nhà cung cấp để thống nhất phương án sửa hoặc thay đoạn, thay vì tự xử lý tại công trường.
Liên hệ tư vấn máng cáp mạ kẽm nhúng nóng tại 2DE Việt Nam
CÔNG TY CỔ PHẦN TẬP ĐOÀN 2DE VIỆT NAM Nhà máy 1: Số 54, đường Yên Bình, phường Yên Nghĩa, TP. Hà Nội Nhà máy 2: KM 16+390 Đại lộ Thăng Long, xã Yên Sơn (Quốc Oai), TP. Hà Nội Hotline/Zalo: 0867.168.286 Email: Kinhdoanh1.2de@gmail.com
Là nhà máy sản xuất trực tiếp thang cáp – máng cáp, 2DE cam kết giá tại xưởng, chất lượng ổn định và tiến độ giao hàng nhanh cho mọi công trình.
Địa chỉ: Nhà máy 1: KM 16 + 390 Đại lộ Thăng Long, Xã Quốc Oai, TP. Hà Nội
Gmail: Kinhdoanh1.2de@gmail.com
SĐT/Zalo: 0867168286
Bảng báo giá thang cáp mới 2026 - Nhận gia công theo yêu cầu
Bảng giá Thang máng cáp sơn tĩnh điện, độ dầy 1,0/1,2/1,5/2,0mm
Báo giá Máng cáp 50x50 mới nhất năm 2026 (Chi tiết cả phụ kiện)
Bảng giá Máng cáp điện 100x50 mới 2026 - Cập nhật mới 2 giờ trước
Báo giá máng cáp 100x100 mới nhất || Mua ở đâu chất lượng
Bảng giá Máng cáp 200x50 các loại phổ biến thị trường hiện nay
Báo giá Máng cáp 200x100 mới nhất 2026 - Sẵn kho số lượng lớn
Bảng giá Máng cáp 300x100 mới nhất 2026 và các loại phụ kiện cần thiết

TOP 15+ công ty sản xuất vỏ tủ điện chất lượng, đẹp, cao cấp, giá rẻ

Quy trình sản xuất tủ điện công nghiệp theo đúng quy chuẩn của xưởng


